Le rodage de surfaces cylindriques extérieures est une opération de finition qui frotte des pierres ou des bandes abrasives contre une pièce en rotation (arbre, axe, portée) pour affiner sa géométrie et obtenir un état de surface très fin. Le rodage classique, lui, travaille l’intérieur d’un cylindre. En mécanique automobile, l’opération concerne les portées de vilebrequin, les arbres à cames, les axes de piston et les tiges d’amortisseur ou de vérin.
Ce que le rodage extérieur corrige sur une pièce cylindrique
L’opération enlève très peu de matière. Elle ne sert pas à rattraper une pièce mal usinée : un procédé abrasif de ce type affine la rugosité et l’ondulation sans corriger les gros défauts de taille ou de forme. Ces défauts se traitent avant, à la rectification.
Sur une portée de palier, le résultat compte directement. Une surface très lisse et régulière retient un film d’huile homogène, ce qui limite le frottement et l’usure des coussinets. Un rodage de précision cylindrique vise donc la circularité et la cylindricité autant que la rugosité.
Un Ra bas ne suffit pas à prouver que la pièce est ronde et droite : la géométrie se contrôle séparément, par une mesure de forme.
Rodage extérieur, rodage d’alésage et rectification : les différences
Le rodage d’alésage travaille l’intérieur d’un cylindre avec des pierres expansibles. Il laisse un quadrillage croisé qui retient l’huile sur la paroi, comme dans un cylindre moteur (voir le rodage d’un cylindre moteur). Le rodage extérieur utilise au contraire un outil qui enveloppe la pièce ou une bande abrasive appuyée sur elle.
La rectification vient avant. Une meule tourne à grande vitesse et chaque passe enlève de 5 à 40 micromètres. Le rodage cherche la précision et l’état de surface, pas le débit de matière.
La superfinition est proche du rodage extérieur. Un abrasif en pierre fine, en bande ou en film oscille contre la pièce qui tourne, et selon le mouvement les stries laissées sont directionnelles ou croisées.
Les pièces automobiles concernées
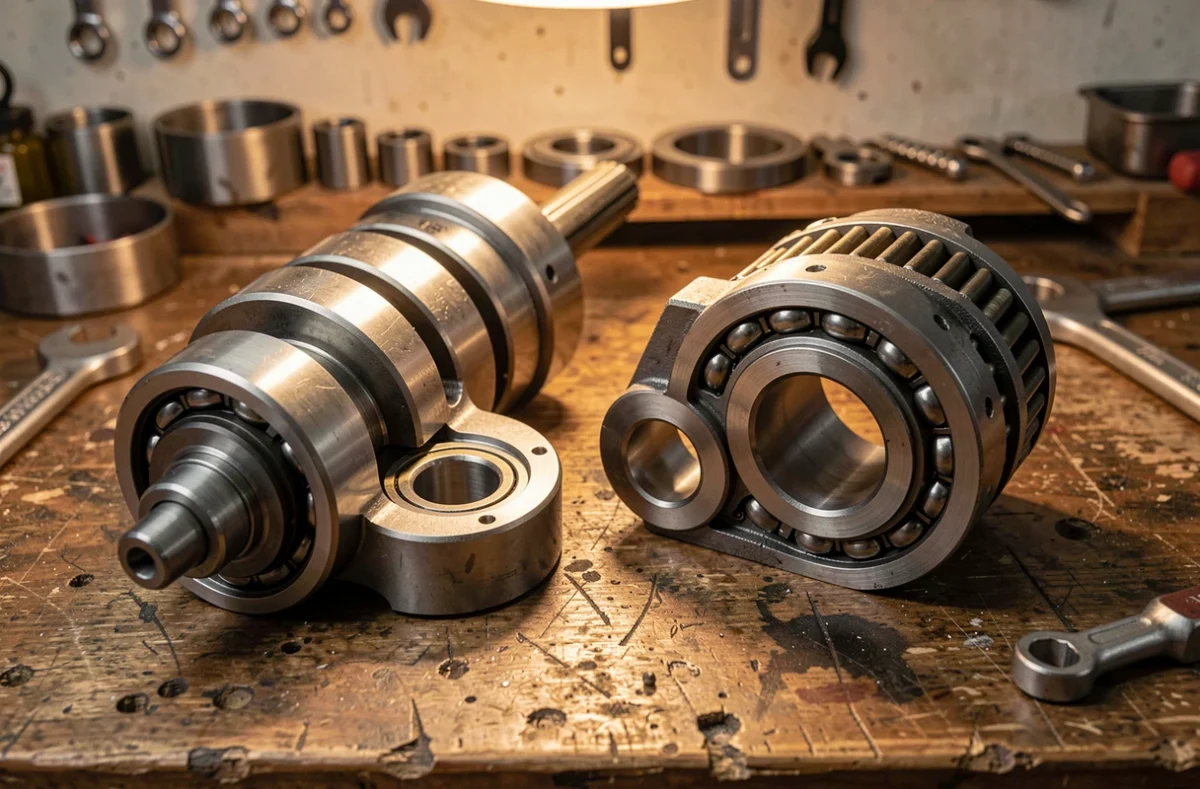
Les portées de vilebrequin et les manetons figurent parmi les surfaces les plus courantes, avec les arbres à cames, les axes de piston, les arbres de boîte de vitesses et de transmission, les bagues de roulements et les tiges d’amortisseur ou de vérin. On retrouve le même type de surface sur les chemins de roulement et les portées d’étanchéité, où une bague ou un joint frotte en permanence.
Un état de surface soigné sur ces organes aide aussi la longévité des pièces de transmission. Le rodage d’engrenages relève d’une logique voisine, mais il concerne les flancs de dents et non des surfaces cylindriques.
Le déroulé d’un rodage extérieur, étape par étape
L’atelier suit une séquence assez constante, qui s’applique aussi bien à un arbre qu’à une tige de vérin :
- mesure initiale du diamètre, de la circularité et de la rugosité, pour savoir quelle matière il reste à enlever ;
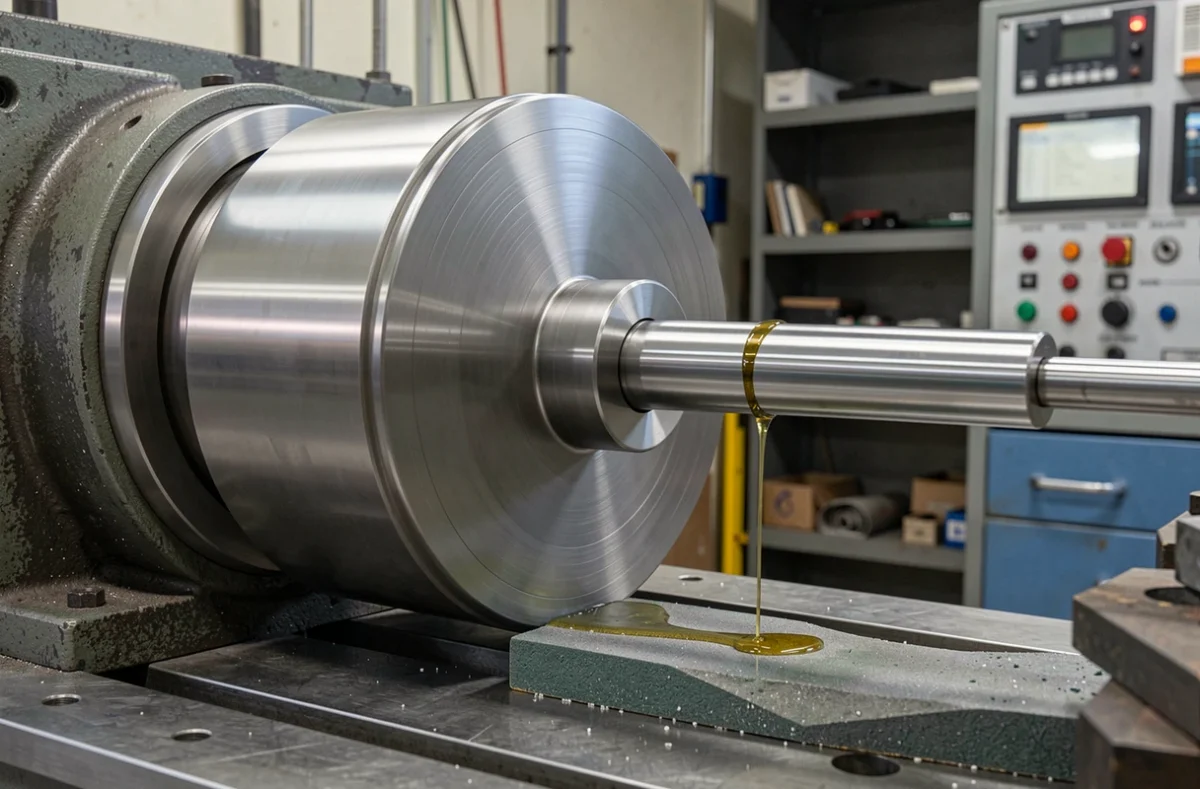
- montage de la pièce et mise en rotation, avec l’outil abrasif réglé sur la portée à traiter ;
- passes successives avec lubrification continue, d’abord une passe d’ébauche, puis des passes de finition avec un abrasif plus fin.
Pendant les passes, l’outil oscille le long de l’axe pendant que la pièce tourne. Ce mouvement d’oscillation axiale évite de creuser une rainure à un endroit fixe et donne des stries régulières. L’enlèvement reste de l’ordre de quelques micromètres, et c’est la mise d’épaisseur finale qui doit être surveillée, par mesures répétées.
Un nettoyage complet clôt l’opération, puisque des particules d’abrasif résiduelles abîmeraient les coussinets. Une dernière mesure compare la pièce aux cotes du plan.
Outils, abrasifs et lubrifiants utilisés
Les pierres de rodage associent un grain abrasif, un liant et des pores. Le liant est le plus souvent vitrifié, plus rarement en résine. Le corindon et le carbure de silicium sont les abrasifs conventionnels, le second s’écrasant plus facilement grâce à ses arêtes vives.
Pour les matériaux très durs, on passe au nitrure de bore cubique (CBN) ou au diamant de synthèse. Le diamant est aussi recommandé pour le rodage de précision du carbure de tungstène. La taille des grains diminue au fil de l’opération : gros grains pour dégrossir, grains fins pour finir, et on sépare souvent les outils d’ébauche de ceux de finition.
Les bandes et films abrasifs de superfinition s’emploient sur les portées d’arbre. Un fluide de coupe ou une huile fine accompagne toujours l’abrasif, pour refroidir la zone et évacuer les particules.
Tolérances et rugosité : les résultats attendus
Pour fixer les ordres de grandeur, une rectification cylindrique extérieure donne un Ra de 0,1 à 0,2 µm, et la superfinition descend jusqu’à environ Ra 0,05 µm d’après un guide de rectification industrielle. Les tiges de vérin hydraulique, chromées puis rectifiées, tombent elles aussi dans la fourchette de 0,1 à 0,2 µm.
La rugosité se mesure au rugosimètre, le diamètre au micromètre, et la circularité avec un appareil de contrôle de forme. Aucune valeur unique ne définit une surface superfinie : le plan de la pièce doit fixer la cote, la tolérance et la forme attendues.
Après un rodage de ce type, un moteur remonté reprend ses premiers kilomètres dans de bonnes conditions, d’où l’intérêt de respecter ensuite les consignes de premiers kilomètres d’un moteur neuf.
Faire appel à un atelier de rodage
Confier la pièce à un atelier se justifie quand elle est coûteuse, ancienne ou introuvable. La sous-traitance du rodage cylindrique évite alors de remplacer un vilebrequin ou un arbre dont seule la portée est marquée.
L’atelier a besoin de cotes précises, des tolérances visées, de la matière de la pièce et de l’état de surface demandé. Un plan clair compte plus que la machine : mieux vaut demander la méthode de contrôle (mesure de forme, rugosimètre) et le rapport remis avec la pièce.
Si la pièce est trop abîmée, le remplacement reste possible, y compris par des pièces détachées d’occasion ou neuves moins chères. L’atelier peut alors indiquer si le rodage suffit ou si l’usure dépasse ce qu’il peut rattraper.